
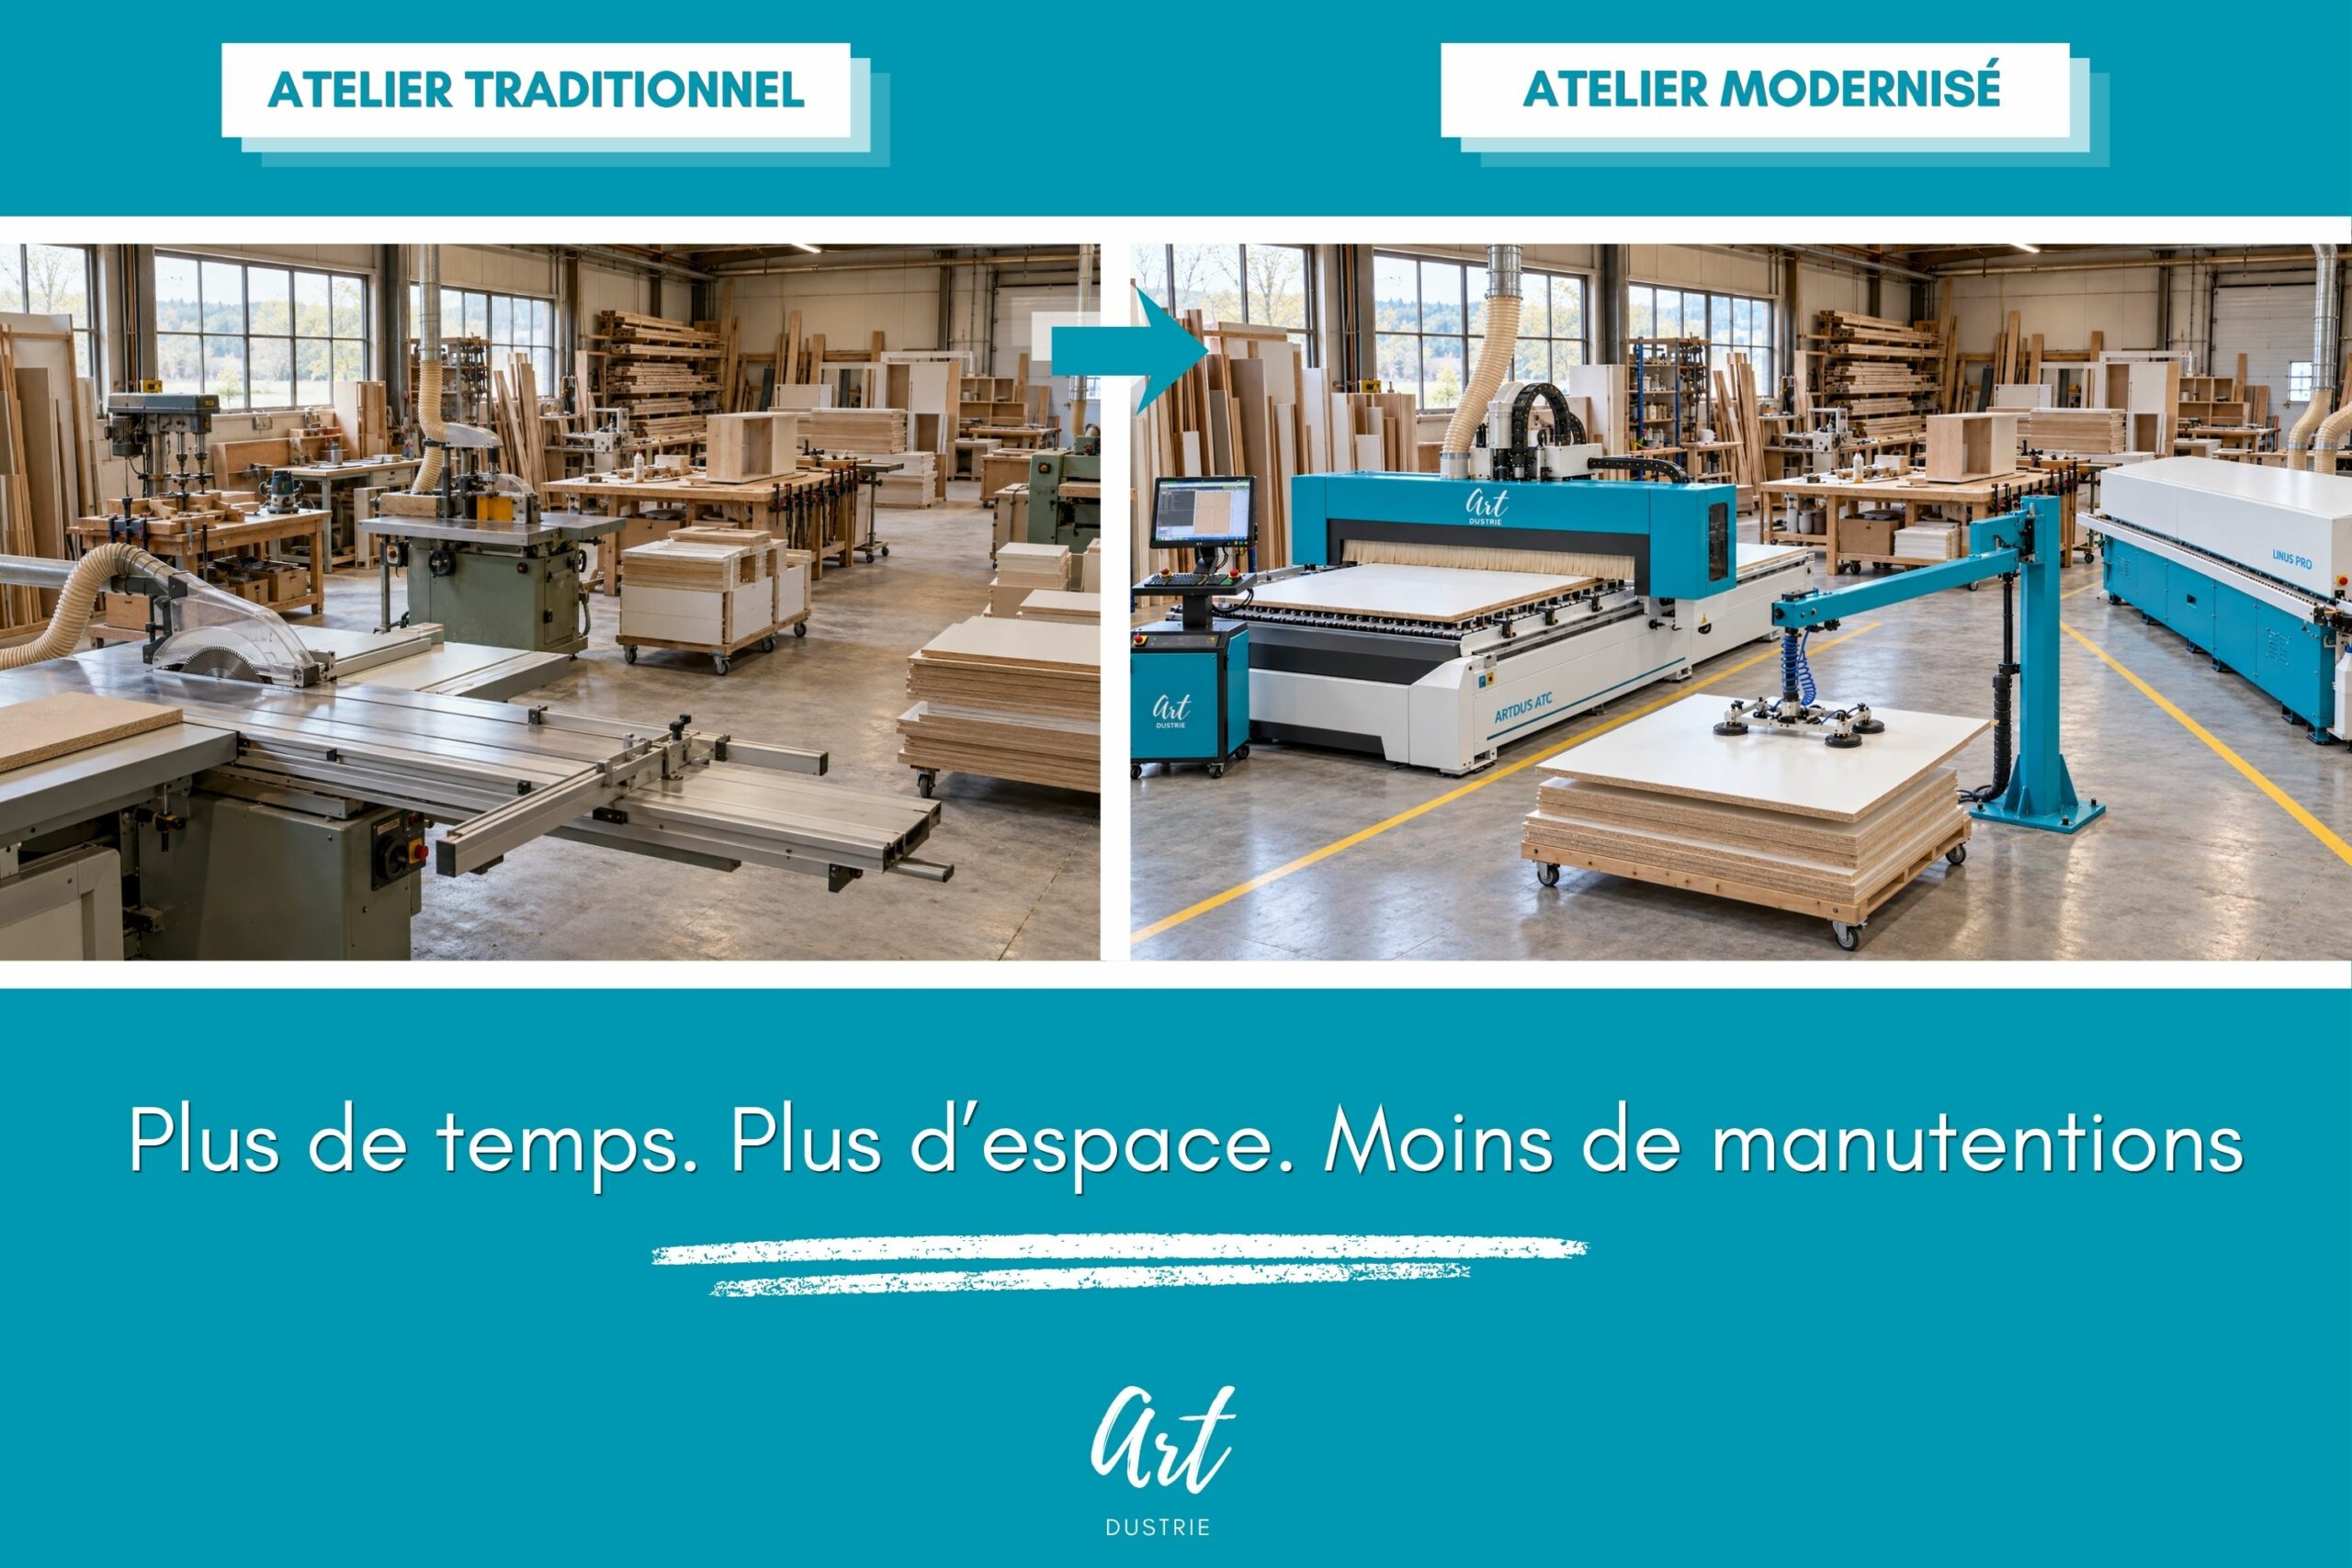
Votre atelier est plein ! Les machines occupent une grande partie de l’espace, les panneaux attendent entre deux postes et chaque nouvelle commande demande de réorganiser les pièces en cours de fabrication.
Les journées sont chargées. Vous passez du temps à régler, déplacer, porter et repositionner les matériaux. Pour produire davantage, vous envisagez peut-être de vous agrandir ou de recruter.
Avant de chercher des mètres carrés supplémentaires, regardez le parcours de vos pièces : combien de postes traversent-elles, combien de fois sont-elles manipulées et combien de réglages nécessitent-elles ?
Moderniser un atelier de menuiserie ou d’agencement peut permettre de regrouper certaines opérations, de libérer de l’espace utile et de réduire la pénibilité du travail. Le savoir-faire de l’artisan reste au cœur de la fabrication, avec des outils qui facilitent sa mise en œuvre.
Dans l’atelier traditionnel, une pièce passe par plusieurs postes
Prenons la fabrication d’un dressing en panneaux : dans une organisation traditionnelle, les panneaux sont découpés à la scie à format. Les pièces sont ensuite repérées, déplacées vers un poste de perçage, puis vers une défonceuse ou une autre machine pour réaliser les rainures et les usinages nécessaires.
À chaque étape, il faut transporter les pièces, les positionner, effectuer les réglages et contrôler le résultat. Ces opérations mobilisent du temps, mais aussi de la place : autour des machines, sur les établis et dans les zones où les pièces attendent leur prochain passage. Une partie importante de la journée peut ainsi être consacrée aux étapes qui entourent l’usinage : préparer, chercher, déplacer et régler.
Dans l’atelier modernisé, plusieurs opérations sont regroupées
Pour un atelier d’agencement travaillant principalement des panneaux, une commande numérique comme l’ARTDUS ATC peut réaliser :
- La découpe des différentes pièces.
- Les perçages verticaux accessibles.
- Les rainures et les poches.
- Les contours et les formes particulières.
Les opérations sont préparées dans le logiciel, puis exécutées à partir du programme. Le changement automatique d’outils permet d’enchaîner différents usinages sans intervention manuelle à chaque changement.
Une partie de la fabrication qui necessitait plusieurs postes est regroupée sur une même machine.
La préparation des fichiers et les contrôles restent essentiels. Une fois le programme validé, il peut être réutilisé pour une fabrication identique ou adaptée à un projet similaire.
Quelles opérations peuvent être remplacées ou regroupées ?
| Dans l’atelier traditionnel | Dans l’atelier modernise | Le gain recherche |
|---|---|---|
| Découpe des panneaux à la scie à format | Découpe par nesting sur ARTDUS ATC | Regrouper découpe et usinages, avec moins de transferts entre postes |
| Traçage et perçage avec perceuse et gabarits | Perçages verticaux programmés sur ARTDUS ATC | Réduire les reports de côtes et les positionnements successifs |
| Rainurage et détourage à la défonceuse, ou certains travaux à la toupie | Usinages sur ARTDUS ATC, avec les outils adaptés | Réunir plusieurs opérations sur un même poste |
| Changements d’outils manuels entre les usinages | Changement automatique sur ARTDUS ATC | Limiter les interventions pendant le cycle |
| Placage des chants et finitions avec des outils séparés | LINUS ou LINUS PRO, selon les fonctions nécessaires | Enchaîner plusieurs étapes de placage et de finition |
| Ponçage manuel ou portatif de pièces planes adaptées | Ponceuse calibreuse à 2 bandes – CALIBRUS | Réduire le travail répétitif et faciliter la régularité |
| Levage et positionnement manuels des panneaux | Potence de levage et préhenseur adapté | Réduire le port manuel des charges |
| Alimentation et évacuation manuelles de la CNC | Systèmes de chargement et de déchargement compatibles | Limiter certaines manipulations répétitives |
Cette comparaison concerne principalement la fabrication à partir de panneaux. Une CNC nesting ne remplace pas toutes les possibilités d’une scie, d’une toupie ou d’une perceuse. Le débit du massif, certains profils et les perçages horizontaux peuvent nécessiter des équipements complémentaires.
La transformation de l’atelier commence donc par vos fabrications reelles : quelles opérations pouvez-vous regrouper, et quels equipements devez-vous conserver ?
Gagner de la place sans pousser les murs
Une machine occupe davantage que sa surface au sol. Il faut prévoir l’espace nécessaire pour charger les matériaux, travailler, circuler et entretenir l’équipement. À cela s’ajoutent les pièces en attente, les chariots et les établis utilisés entre deux opérations.
Lorsque plusieurs postes interviennent sur une même fabrication, ces besoins d’espace s’additionnent : regrouper des opérations peut permettre de retirer certains équipements devenus redondants et de réduire les zones de stockage intermédiaire. L’espace récupéré peut servir à créer une zone d’assemblage, mieux organiser les matériaux ou dégager les circulations.
Une commande numérique demande elle-même de la place pour le chargement et l’accès. Un système de chargement ou de déchargement ajoute également une emprise à intégrer au projet.
Le gain de place s’évalue sur l’implantation complète, en tenant compte des machines retirées, des équipements ajoutés et des circulations nécessaires. Selon l’atelier, le résultat sera une surface libérée ou une utilisation plus efficace de la surface existante.
Gagner du temps sur toute la fabrication
Reprenons notre dressing : dans l’atelier traditionnel, chaque pièce est découpée, transportée, repositionnée et usinée sur plusieurs postes. Avec une ARTDUS ATC, une partie de ces opérations est réalisée au cours d’une même fabrication programmée. Après déchargement, les pièces sont repérées, dirigées vers la plaqueuse de chants, puis vers l’assemblage.
Le gain potentiel vient de plusieurs sources : moins de traçage, moins de réglages successifs, moins de déplacements entre postes et moins de reprises liées aux transferts d’information. La préparation numérique facilite aussi la répétition des projets. Un fichier validé et bien conservé évite de repartir de zéro lorsqu’une fabrication revient.
Pour mesurer le progrès, comparez le temps total : preparation des fichiers, chargement, usinage, dechargement, tri et finitions. La vitesse de la machine seule ne suffit pas à apprécier la performance de l’atelier.
Moins de manutentions, moins de sollicitations physiques
Porter un panneau, le retourner, le positionner sur une machine, puis le transporter au poste suivant : ces gestes sollicitent le dos, les épaules et les bras. Les grands panneaux sont particulièrement encombrants à manipuler. Leur manutention peut mobiliser deux personnes et interrompre une autre tâche.
Regrouper les opérations sur une CNC permet de limiter certains transferts entre postes. Pour aller plus loin, il faut aussi organiser l’arrivée des panneaux sur la machine et la récupération des pièces.
- Les potences de levage : Une potence équipée d’un dispositif de préhension adapté, par exemple à ventouses, peut aider à soulever et à positionner les panneaux. Elle facilite certaines manutentions en réduisant le port manuel. Son choix dépend notamment du poids des matériaux, de leurs dimensions, de leur surface et de la zone à desservir.
- Les systèmes de chargement et de dechargement : Un système de chargement peut alimenter la CNC en panneaux. Un système de déchargement peut transférer les pièces usinées vers une zone de récupération. Ces équipements permettent de limiter certaines manipulations répétitives et d’accompagner la cadence de production. Ils doivent être compatibles avec la machine et adaptés aux fabrications. Le tri et le repérage des pièces restent à prévoir dans le parcours de production.
- Les tables elevatrices et les chariots : Des tables élévatrices permettent de présenter les matériaux à une hauteur de travail adaptée. Des chariots facilitent leur transfert vers le placage des chants ou l’assemblage.
L’objectif est de faciliter chaque etape, depuis le stockage du panneau jusqu’au meuble assemble. Réduire les ports de charges et les gestes contraignants contribue à diminuer la fatigue physique et à préserver la capacité de l’équipe à travailler dans la durée.
À quoi ressemble un atelier d’agencement modernisé ?
Pour une activité principalement tournée vers les cuisines, dressings et meubles en panneaux, l’atelier peut s’organiser autour de quelques postes complémentaires.
- La preparation numerique permet de vérifier les projets et de préparer les parcours d’outils avec un logiciel adapté, comme ceux de la gamme Vectric.
- L’ARTDUS ATC assure la découpe et les usinages programmés. Une potence ou un système de chargement peut faciliter son alimentation, selon les besoins.
- Une LINUS adaptee à la production prend en charge les chants. La LINUS PRO regroupe notamment le pré-fraisage, l’encollage, la coupe en bout, l’affleurage, l’arrondi des angles, le raclage et le polissage.
- Une zone d’assemblage organisee, avec des établis accessibles, des pièces repérées et des chariots, facilite la suite du travail.
- L’aspiration et l’air comprime accompagnent les équipements. AERUS et PULSUS sont à intégrer dans une installation dimensionnée selon les besoins des machines et leur utilisation simultanée.
- Une SYRIUS DIGITAL ou SYRIUS X peut compléter l’ensemble pour les coupes ponctuelles et les travaux qui restent mieux adaptés à une scie à format.
- Pour un atelier réalisant aussi des panneaux plaqués ou des pièces nécessitant une préparation de surface, FORTUS et CALIBRUS complètent respectivement les opérations de pressage à chaud, de calibrage et de ponçage.
Chaque équipement trouve sa place en fonction du métier, du volume de production et de l’espace disponible.
Transformer les gains de temps en gains économiques
Une fabrication plus fluide peut permettre de terminer davantage de commandes avec la même équipe, de limiter les heures supplémentaires ou de consacrer plus de disponibilité à la conception et aux finitions.
Une meilleure organisation peut également réduire les reprises, les pièces abîmées pendant les manipulations et les pertes de matière. Ces gains doivent être comparés au coût complet de la transformation : équipements, financement, logiciels, formation, énergie et entretien.
Le repère utile est le coût de revient de vos fabrications, associé à votre capacite reelle à terminer et à livrer les commandes.
La place libérée et le confort de travail font également partie du bilan : une zone d’assemblage dégagée ou une manutention facilitée peuvent améliorer concrètement le fonctionnement quotidien.
Avant de vous agrandir, observez votre atelier
Choisissez une fabrication courante et suivez son parcours :
- Combien de postes utilise-t-elle ?
- Combien de fois les pièces sont-elles déplacées ?
- Quels réglages sont répétés ?
- Où les pièces attendent-elles ?
- Quelles manutentions demandent le plus d’effort ?
- Quelles opérations pourraient être regroupées ?
Cette observation donne une première base pour identifier ce qui consomme votre temps, votre espace et votre énergie.
La transformation peut ensuite se faire progressivement, en commençant par l’étape qui freine le plus votre production.
Artdustrie : faire évoluer votre atelier avec vous
Chez Artdustrie, nous vous accompagnons pour gagner en efficacité, mieux utiliser votre espace et réduire la pénibilité du travail.
Nous partons de vos fabrications, de vos équipements et de vos objectifs pour identifier les opérations à regrouper, les machines à conserver et les solutions de manutention adaptées.
Installation, formation et accompagnement permettent ensuite d’intégrer ces évolutions à votre quotidien.
Votre atelier manque de place, vos journees sont chargees et les manutentions deviennent pesantes ? Contactez-nous pour demander un audit et etudier les possibilites de transformation de votre atelier.